عوامل موثر بر فشار ساکشن در سیستم برودتی
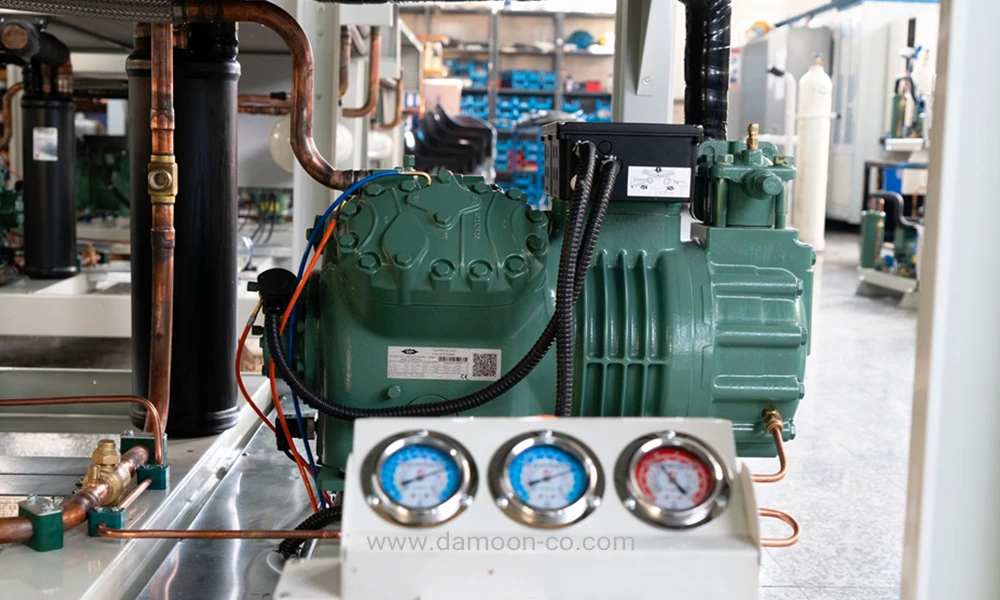
فشار ساکشن یا فشار مکش کمپرسور، وضعیت عملکرد قسمت کم فشار در سیکل تبرید را نشان میدهد. اندازهگیری این پارامتر در خط مکش و در ورودی کمپرسور صورت میگیرد و به شرایط اواپراتور، دمای تبخیر و مقدار مبرد در گردش وابسته است.
مبرد پس از عبور از شیر انبساط، وارد اواپراتور شده، در فشار پایین تبخیر میشود و گرمای محیط یا سیال مورد نظر را جذب میکند. در ادامه از طریق خط مکش، بخار مبرد به سمت کمپرسور میرود. پس در واقع فشار ساکشن فشاری است که بخار مذکور در ورودی کمپرسور دارد.
تصویر شماتیک این بخش در ادامه آمده است:
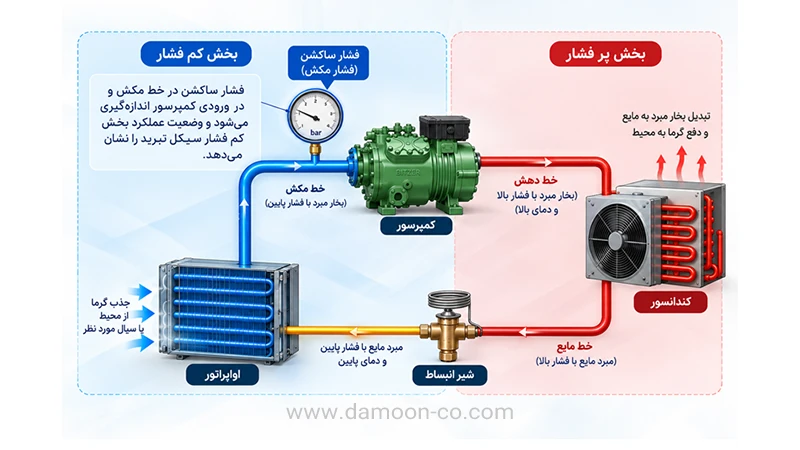
محل اندازه گیری فشار ساکشن در سیکل تبرید
فشار ساکشن مستقیما با دمای تبخیر مبرد مرتبط میباشد. با اندازهگیری فشار ساکشن میتوان دمای اشباع متناظر را از نمودار Pressure-Temperature مبرد به دست آورد؛ اگر فشار ساکشن کم شود، دمای اشباع و به تبع آن دمای تبخیر کاهش پیدا میکند و بالعکس. کاهش فشار ساکشن زمانی رخ میدهد که مقدار مبرد مؤثر یا بار حرارتی ورودی به اواپراتور کاهش یافته باشد.
ایجاد تغییرات در این فشار میتواند متأثر از وجود مشکل در شارژ مبرد، جریان هوا یا آب، شیر انبساط، اواپراتور و یا کمپرسور برودتی باشد.
خطرات فشار ساکشن بالا یا پایین
فشار ساکشن خارج از محدوده طراحی میتواند عامل مؤثری بر وضعیت عملکرد سیستم باشد. فشار مکش خیلی پایین احتمال کاهش ظرفیت سرمایشی، کاهش دمای تبخیر و افزایش سوپرهیت را تقویت میکند. با ادامه این شرایط، دمای گاز ورودی به کمپرسور نیز افزایش مییابد و کمپرسور دچار مشکل میگردد.
اما در نقطه مقابل، فشار مکش اگر بیش از حد زیاد شود، میتواند بیانگر بار حرارتی زیاد، ورود بیش از حد مبرد، تنظیم نامناسب شیر انبساط و یا کاهش ظرفیت واقعی کمپرسور باشد.
در برخی موارد، افزایش فشار ساکشن میتواند سبب کاهش نسبت تراکم کمپرسور شود؛ اما چنانچه این مسأله به دلیل ورود مایع به کمپرسور رخ داده باشد، احتمال Liquid Flood back (بازگشت جریان مایع) و آسیب مکانیکی به کمپرسور وجود خواهد داشت.
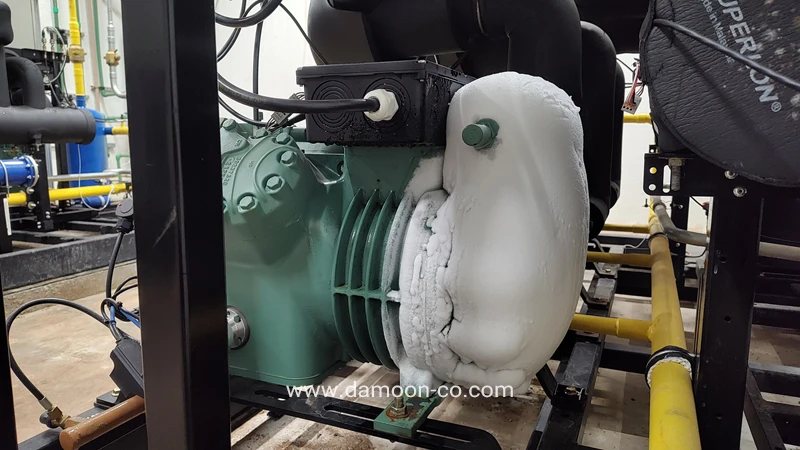
در ادامه چند مورد مهم از عوامل مؤثر بر کاهش و همچنین افزایش فشار ساکشن آورده شدهاست.
عوامل مؤثر بر کاهش فشار ساکشن
کمبود مبرد:
کاهش شارژ مبرد منجر به کاهش میزان مبرد ورودی به اواپراتور و در نتیجه کمشدن سطح مؤثر تبخیر و در نهایت پایین آمدن فشار ساکشن میشود. به طور معمول در چنین شرایطی سوپرهیت افزایش یافته و فشار دهش کاهش پیدا میکند.
گرفتگی مسیر مبرد:
گرفتگی اجزائی در مسیر مبرد همچون فیلتر درایر، لوله موئین، شیر انبساط و سایر اجزاء میتواند موجب محدودشدن جریان مبرد به سمت اواپراتور شود. در این صورت فشار در قبل و بعد از محل گرفتگی اختلاف زیادی دارد و در واقع در سمت پایین دست، فشار ساکشن کاهش پیدا میکند.
عملکرد نامناسب شیر انبساط:
چنانچه شیر انبساط الکترونیکی (EEV) و شیر انبساط ترموستاتیکی (TXV) به اندازه کافی مبرد به اواپراتور نرسانند، فشار ساکشن کم میشود. از دلایل این موضوع میتواند تنظیم نادرست، خرابی سنسور، گرفتگی یا مشکلات مکانیکی شیر باشد.
کاهش بار حرارتی اواپراتور:
از دلایل دیگر افت فشار ساکشن میتواند کاهش مقدار تبخیر مبرد به علت عدم انتقال گرمای کافی به اواپراتور باشد. در سردخانهها کاهش شدید بار محصول یا جریان هوا روی اواپراتور میتوانند مؤثر بر شرایط کاری سیستم باشند.
کاهش جریان هوا یا سیال روی اواپراتور:
خرابی فن اواپراتور، گرفتگی کویل، کثیفی فیلتر هوا و کاهش جریان آب میتوانند منجر به کاهش انتقال حرارت در سیستم شوند. همچنین در برخی سیستمها تشکیل یخ روی اواپراتور میتواند جریان هوا و انتقال حرارت را دچار مشکل کند.
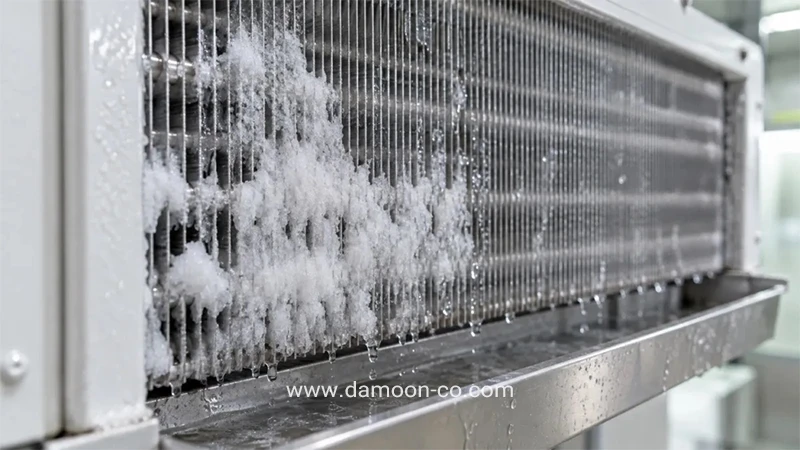
یخ زدن اواپراتور
عوامل مؤثر بر افزایش فشار ساکشن
افزایش بار حرارتی اواپراتور:
زمانی که گرمای بیشتری به اواپراتور وارد میشود، تبخیر مبرد زیاد شده و فشار مکش نیز ممکن است افزایش پیدا کند.
افزایش جریان مبرد:
باز ماندن بیش از حد شیر انبساط یا تنظیم نامناسب آن میتواند منجر به ورود بیش از حد مبرد به اواپراتور و در نهایت افزایش فشار ساکشن شود.
کاهش ظرفیت کمپرسور:
چنانچه کمپرسور نتواند بخار مبرد را با ظرفیت مورد نیاز از اواپراتور خارج کند، مبرد در سمت مکش تجمع بیشتری مییابد و باعث افزایش فشار مکش خواهد شد. این مساله معمولا بر اثر مشکلات کمپرسور است؛ مثلا فشار دهش داخل مکش تزریق میشود.
ارتباط سوپرهیت و فشار ساکشن
سوپرهیت (Superheat) اختلاف دمای واقعی مبرد در خط مکش و دمای اشباع متناظر با فشار ساکشن است. سوپرهیت چنانچه کم باشد، میتواند بیانگر بازبودن بیش از حد شیر انبساط و ورود بیش از حد مبرد به اواپراتور باشد. اما چنانچه سوپرهیت زیاد باشد، میتواند نشاندهنده کمبود مبرد یا محدودیت جریان مبرد باشد.
روش صحیح عیبیابی و تحلیل فشار ساکشن کمپرسور
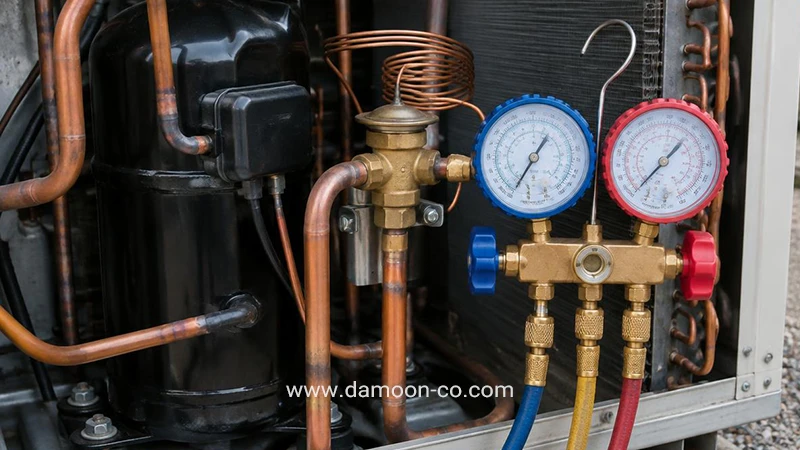
برای عیبیابی در سیستمهای تبرید و تشخیص عملکرد آن، در شرایط پایدار سیستم و با استفاده از گیجی مناسب، باید فشار ساکشن اندازهگیری شود. سپس این مقدار به دمای اشباع متناظر با نوع مبرد تبدیل شده و با استفاده از دمای واقعی خط مکش، سوپرهیت محاسبه میگردد.
البته شایان ذکر است برای عیبیابی در یک سیستم، فشار ساکشن به تنهایی معیار دقیقی نیست؛ بلکه باید علاوه بر آن فشار دهش، دمای خط مکش، دمای محیط، شرایط بار حرارتی، سوپرهیت و سابکولینگ نیز مورد بررسی واقع شوند. مقایسه این پارامترها با محدوده طراحی سازنده و شرایط کاری واقعی سیستم امکان بررسی و شناسایی دقیقتر مشکلاتی همچون کمبود مبرد، گرفتگی مسیر، خرابی شیر انبساط، کاهش جریان هوا و افت ظرفیت کمپرسور را میسر خواهد ساخت.
دیـــدگـاه خـود را بـه اشــتراک گــذاریــد