
سوپرهیت در سیستم تبرید چیست؟ محاسبه، روش اندازهگیری و جدول سوپرهیت مبردها
سوپرهیت (Superheat) در سیستمهای تبرید بر وضعیت مبرد در خروجی اواپراتور و ورودی کمپرسور مؤثر است. کنترل مناسب این پارامتر از این جهت حائز اهمیت است که بر شرایط بهرهبرداری اواپراتور، تنظیم شیر انبساط و نیز جلوگیری از ورود مایع به کمپرسور اثر میگذارد.
مقدار نامناسب سوپرهیت میتواند به علت تغذیه نامناسب اواپراتور، تنظیم نادرست شیر انبساط و یا تغییر شرایط کاری چرخه تبرید باشد؛ بنابراین اندازهگیری و تحلیل این پارامتر در راهاندازی، تنظیم و عیبیابی سیستمهای تبرید صنعتی از اهمیت زیادی برخوردار است.
برای ارزیابی عملکرد سیستم با در نظر گرفتن این پارامتر، ابتدا میبایست ارتباط سوپرهیت با دما و فشار مبرد تعیین شود. سپس با فرمول محاسبه سوپرهیت و اندازهگیری دما و فشار و استفاده از جدول خواص ترمودینامیکی مبرد، وضعیت کلی سیستم مشخص میشود.
سوپرهیت چیست؟
به اختلاف دمای واقعی بخار مبرد و دمای اشباع آن در یک فشار مشخص، سوپرهیت یا فوق گرمایش گفته میشود. مبرد در اواپراتور با جذب گرما در فشار تقریبا ثابت از حالت مایع به مخلوطی از مایع و بخار و در ادامه حالت کاملا بخار تبدیل میگردد.
اگر پس از تبخیر کامل همچنان جذب گرما ادامه پیدا کند، دمای بخار از دمای اشباع متناظر با فشار کاری سیستم بالاتر میرود. دمای اشباع دمایی است که در یک فشار مشخص همزمان مایع و بخار مبرد در شرایط تعادل وجود دارند. این اختلاف دما را سوپرهیت مینامند.
اندازهگیری سوپرهیت معمولا در خروجی اواپراتور یا خط مکش کمپرسور انجام میشود.
البته این دو مقدار الزاما یکسان نخواهند بود؛ زیرا بخار مبرد امکان دارد در خط مکش نیز گرما جذب کند. به همین دلیل برای تحلیل عملکرد سیستم باید مشخص شود اندازهگیری در چه محلی صورت پذیرفته است.
سوپرهیت اساسا به دو نوع مهم طبقهبندی میشود که شامل سوپرهیت اواپراتور و سوپرهیت کامل است.
اختلاف دمای بخار خروجی از اواپراتور و دمای اشباع متناظر با فشار همان نقطه، سوپرهیت اواپراتور است.
اختلاف دمای بخار ورودی به کمپرسور و دمای اشباع متناظر با فشار همان نقطه، سوپرهیت کل (Total Superheat) نامیده میشود.
در نمودار زیر دما با T و فشار با P مشخص شده است.

از مقایسه این دو پارامتر میتوان برای بررسی شرایط جذب گرما، افت فشار خط مکش و وضعیت عایقکاری استفاده کرد.
محاسبه سوپرهیت در سیستم تبرید
سوپرهیت از اختلاف دمای واقعی مبرد و دمای اشباع متناظر با فشار اندازهگیری شده بدست میآید. فرمول محاسبه سوپرهیت به صورت زیر است:
سوپرهیت روی نمودار آنتالپی-فشار را در ادامه میبینید:
SH = Tactual − Tsat
برای محاسبه دقیق سوپرهیت ابتدا فشار مبرد در نقطه مورد نظر اندازهگیری میشود. سپس در جدول فشار و دمای اشباع مبرد، دمای اشباع متناظر بدست میآید. سپس دمای واقعی لوله در همان ناحیه اندازهگیری شده و اختلاف این دو دما محاسبه میگردد.

برای محاسبه دقیق سوپرهیت باید فشار و دمای مبرد در یک نقطه یا نقاط نزدیک به یکدیگر اندازهگیری شوند. استفاده از فشار اندازهگیریشده در ورودی کمپرسور برای محاسبه سوپرهیت خروجی اواپراتور، بدون در نظر گرفتن افت فشار خط مکش، میتواند موجب خطا شود.
نحوه اندازهگیری سوپرهیت در سیستم تبرید
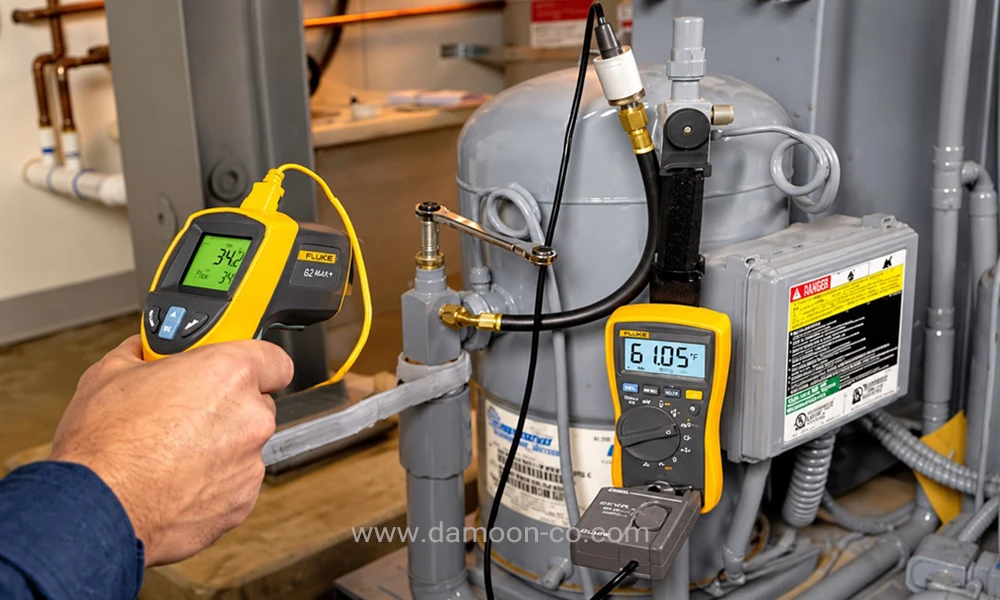
به طور معمول از گیج فشار یا منیفولد دیجیتال برای اندازهگیری فشار مکش استفاده میشود. به منظور اندازهگیری دمای لوله نیز از دماسنج تماسی یا ترموکوپل استفاده میگردد. با ابزارهای دیجیتال سرویس تبرید نیز میتوان با توجه به نوع مبرد و مقادیر فشار و دما به محاسبه سوپرهیت پرداخت.
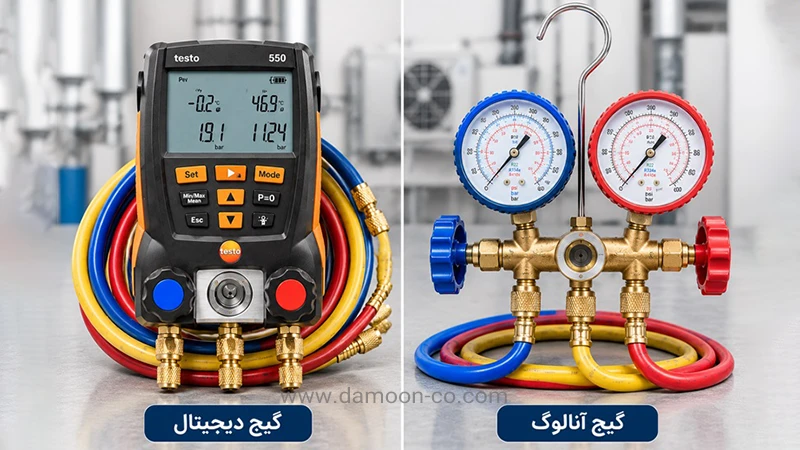
برای اندازهگیری ابتدا باید نقطه مورد نظر تعیین شود. اگر عملکرد اواپراتور مدنظر باشد، باید اندازهگیری در خروجی اواپراتور صورت گیرد. اما اگر وضعیت بخار در ورودی کمپرسور مدنظر باشد، باید فشار و دما در نزدیکی ورودی کمپرسور لحاظ شود.
سنسور دما باید در تماس مناسب با سطح تمیز لوله مکش قرار داشته باشد. برای کاهش تأثیر دمای محیط بهتر است در صورت امکان محل اندازهگیری عایق شود. این حسگر تماسی نباید در معرض جریان هوای گرم یا سرد محیط قرار بگیرد.
دمای محیط، بار حرارتی اواپراتور، دور فنها و وضعیت شیر انبساط میتوانند بر فشار و دمای مبرد اثرگذار باشند. اندازهگیری در شرایط کاری ناپایدار ممکن است منتج به دریافت نتایج نادرستی شود. پس از استخراج فشار و دما، فشار باید با توجه به جدول خواص مبرد به دمای اشباع متناظر تبدیل شود و سپس از اختلاف دمای اشباع و دمای واقعی بخار، مقدار سوپرهیت را میتوان داشت.
جدول سوپرهیت مبردها و نحوه استفاده از آن
جدول فشار–دمای اشباع (P–T Chart) رابطه بین فشار و دمای اشباع را برای یک مبرد مشخص نشان میدهد و برای تعیین دمای اشباع در محاسبه سوپرهیت باید از جدول اختصاصی همان مبرد استفاده کرد.
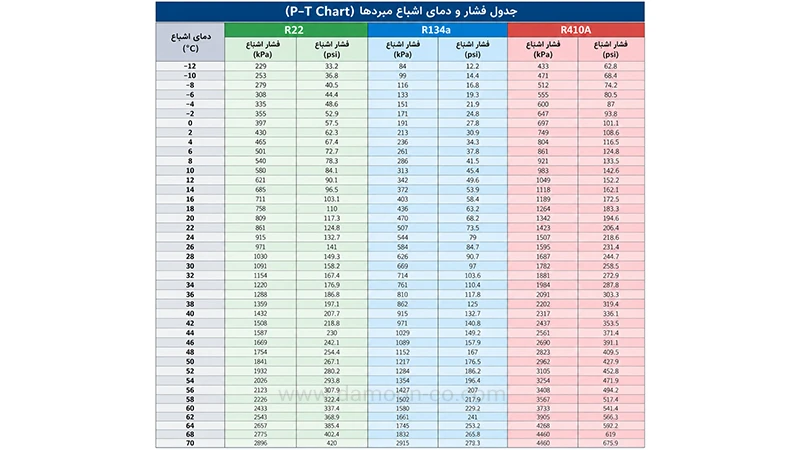
همچنین واحدهای فشار و دما باید با واحدهای مندرج در جدول سوپرهیت مطابقت داشته باشند. باید به این نکته توجه داشت که گیج فشار معمولا فشار نسبی را نشان میدهد. در صورت استفاده از جدولی که بر مبنای فشار مطلق است میبایست با در نظر گرفتن فشار جو، فشار نسبی به فشار مطلق تبدیل شود.
نکته مهم دیگر اینست که در مبردهای خالصی همچون گاز R134a در شرایط تعادل بخار و مایع، دمای اشباع متناظر با فشار مشخص میباشد. اما در مبردهای مخلوطی که دارای لغزش دمایی هستند مانند R407c، باید اختلاف بین دمای نقطه حباب (Bubble Point) و دمای نقطه شبنم (Dew Point) را مورد توجه قرار داد.
دمای نقطه حباب (Bubble Point) دمایی است که در فشار مشخص، نخستین حباب بخار در مایع اشباع تشکیل میشود. دمای نقطه شبنم (Dew Point) نیز دمایی است که در همان فشار، آخرین قطرات مایع تبخیر میشوند. بنابراین برای محاسبه سوپرهیت مبردهای مخلوط دارای لغزش دمایی، باید از دمای نقطه شبنم استفاده کرد.
از دمای نقطه شبنم در فشار مدنظر برای محاسبه سوپرهیت بخار استفاده میشود. مثلا چنانچه دمای نقطه شبنم یک مبرد مخلوط که از طریق فشار اندازهگیری شده در خروجی اواپراتور و با توجه به جدول مبرد مربوطه بدست آمده، 6 درجه سانتیگراد و نیز دمای واقعی مبرد 16 درجه سانتیگراد باشند، مقدار سوپرهیت 10 درجه کلوین محاسبه خواهد شد.
تأثیر سوپرهیت بر عملکرد سیستم
مقدار سوپرهیت وابسته به طراحی سیستم، نوع شیر انبساط، نوع مبرد، بار حرارتی و شرایط کاری است و بر عملکرد اواپراتور، نحوه تغذیه مبرد و شرایط ورودی کمپرسور اثرگذار میباشد. اگر سوپرهیت بیش از حد زیاد باشد، میتواند بیانگر تغذیه ناکافی اواپراتور باشد.
در چنین شرایطی قسمت بیشتری از سطح اواپراتور به جای تبخیر مبرد به گرمشدن بخار صرف میشود؛ که یعنی سطح مؤثر تبخیر کاهش یافته است. در نتیجه این وضعیت، ظرفیت سرمایشی اواپراتور کاهش پیدا میکند و همچنین در برخی سیستمها منجر به افزایش دمای گاز ورودی کمپرسور خواهد شد.
از عوامل مؤثر بر افزایش سوپرهیت میتوان به کمبود مبرد، گرفتگی مسیر تغذیه، تنظیم نامناسب شیر انبساط و یا محدودیت جریان مبرد اشاره کرد. از طرف دیگر اگر سوپرهیت بیش از حد کم باشد، در خروجی اواپراتور میتواند بیانگر نزدیکی شرایط مبرد به حالت اشباع باشد که احتمال باقیماندن مایع در مسیر مکش را افزایش میدهد.
در ادامه اگر مایع مبرد به کمپرسور برسد، با توجه به نوع کمپرسور و شرایط کاری سیستم، احتمال رقیقشدن روغن، کاهش روانکاری و نیز بروز ضربه مایع بالا میرود.
در سیستمهای دارای شیر انبساط ترموستاتیکی، سوپرهیت از پارامترهای اصلی کنترل تغذیه اواپراتور میباشد. این شیر با توجه به شرایط دمایی حسگر، جریان مبرد را تنظیم میکند تا مقدار سوپرهیت در محدوده طراحی قرار بگیرد. همچنین در سیستمهای دارای شیر انبساط الکترونیکی، کنترلر با دریافت میزان فشار و دما، تنظیم مقدار بازشدن شیر را انجام میدهد.
نکته مهم دیگر اینست که بالارفتن سوپرهیت در خط مکش همیشه به معنای افزایش عملکرد مفید اواپراتور نمیباشد. چنانچه بخار مبرد در طول خط مکش گرمای محیط را جذب کند، سوپرهیت کل بالا میرود؛ اما این گرما ممکن است به جای فضای مورد نظر برای سرمایش، از محیط اطراف لوله جذب شده باشد.
بنابراین تفکیککردن سوپرهیت اواپراتور از سوپرهیت کل به منظور تحلیل دقیق سیستم اهمیت دارد.
عیبیابی در سیستم و تنظیم سوپرهیت
تنظیم سوپرهیت میبایست بر اساس مشخصات سازنده و شرایط طراحی انجام شود. مقدار سوپرهیت در سیستمهای دارای شیر انبساط ترموستاتیکی وابسته به نوع شیر، نوع اواپراتور و شرایط کاری میباشد. پارامتر مذکور در سیستمهای دارای شیر الکترونیکی، در کنترلر تعیین میشود. بنابراین برای جلوگیری از ایجاد مشکل، تنظیمات شیر باید با بررسی فشار، دما، بار حرارتی و نیز جریان هوا صورت پذیرد.
در سوپرهیت بسیار بالا باید کمبود شارژ مبرد، گرفتگی فیلتر یا مسیر تغذیه، عملکرد شیر انبساط و توزیع مبرد در اواپراتور و در سوپرهیت بسیار کم، عملکرد شیر انبساط، وضعیت حسگرها، شرایط بار حرارتی و احتمال برگشت مایع باید مورد بررسی واقع شوند.
باید توجه داشت که صرفا بررسی سوپرهیت برای تشخیص کمبود یا اضافهبودن مبرد کفایت نمیکند و باید علاوه بر آن، شرایط کاری سیستم از جمله فشار مکش و دهش، دمای محیط، شرایط کندانسور، بار حرارتی اواپراتور و سابکولینگ نیز تحت بررسی قرار بگیرند.

دیـــدگـاه خـود را بـه اشــتراک گــذاریــد